

- 1. Проверка фундамента и разбивка осей
- 2. Предварительная выверка
- 3. Окончательная выверка
- 4. Затяжка анкеров и контрольные замеры
- 5. Подливка и финальный контроль
Выверка — это установка оборудования в проектное положение по осям, высотным отметкам, горизонтальности (вертикальности) и соосности с допусками, которые задает изготовитель. От точности выверки зависят вибрация, ресурс подшипников и уплотнений, точность обработки на станке, износ направляющих и муфт. Ошибка в несколько десятых миллиметра, незаметная при пуске, через полгода превращается во внеплановый ремонт.
В статье — как выполняется выверка оборудования при монтаже, какие методы и инструменты применяются, где искать допуски и как проводится центровка валов.
Где брать допуски на выверку
Универсального допуска «для любого оборудования» нет. Нормы точности установки задаются в конструкторской и монтажной документации изготовителя. Это закреплено в ГОСТ 24444-87 «Оборудование технологическое. Общие требования монтажной технологичности» и ВСН 361-85 «Установка технологического оборудования на фундаментах»: изготовитель указывает базы для выверки и допускаемые отклонения от горизонтальности, вертикальности, параллельности и соосности.
Источники допусков в порядке приоритета:
- Руководство по монтажу и эксплуатации, формуляр или монтажный чертеж изготовителя.
- Проект (рабочие чертежи фундаментов и раздел ТХ).
- Отраслевые нормы на отдельные виды оборудования (прокатное, кузнечно-прессовое, турбинное и т. д.).
- СП 75.13330.2011 «Технологическое оборудование и технологические трубопроводы» — общие требования к монтажу и приемке.
Если изготовитель допуски не указал, их согласуют с заказчиком до начала работ и фиксируют в ППР. Тогда спорных ситуаций при приемке не возникает.
| Тип оборудования | Что контролируют | Типичный допуск |
|---|---|---|
| Общепромышленное оборудование (насосы, вентиляторы, редукторы) на раме | Горизонтальность опорной поверхности | 0,1–0,2 мм на 1 м |
| Металлорежущие станки, обрабатывающие центры | Горизонтальность станины в продольном и поперечном направлении | 0,02–0,04 мм на 1 м (по паспорту станка) |
| Прессы | Горизонтальность стола, перпендикулярность хода ползуна | 0,05–0,1 мм на 1 м |
| Прокатное оборудование, рольганги | Отметки, параллельность и соосность валков | 0,05–0,1 мм на 1 м, не более 0,5–1 мм на всю длину |
| Вертикальные колонные аппараты | Вертикальность | около 0,001 высоты аппарата, не более 15–30 мм |
| Геодезическая установка заводского оборудования в плане и по высоте | Положение относительно монтажных осей и отметок | 0,5–1,0 мм |
Значения в таблице ориентировочные. Для конкретной машины всегда действует документация изготовителя.
Этапы выверки
Выверка выполняется не одним действием, а в несколько этапов, и каждый оформляется в исполнительной документации.
1. Проверка фундамента и разбивка осей
На основании рабочего проекта геодезист выносит монтажные оси и реперы , от которых затем ведется выверка. Перед монтажом проверяют отклонения фактических высотных отметок и отклонения горизонтальных осей выполненных фундаментов от проектных, положение анкерных болтов или колодцев под них, состояние поверхности под подливку. Подробнее о подготовке основания — на странице услуги установки оборудования на фундамент.
2. Предварительная выверка
Оборудование устанавливают на временные опоры — пакеты подкладок, клиновые домкраты или регулировочные винты. Положение в плане выставляют по осям с точностью до миллиметра, по высоте — с запасом под окончательную регулировку.
3. Окончательная выверка
Доводят горизонтальность, высотные отметки и взаимное положение узлов до допусков изготовителя. Для агрегатов из нескольких машин сначала выверяют базовую машину (обычно ту, что связана с технологической линией или трубопроводами), затем к ней прицентровывают остальные.
4. Затяжка анкеров и контрольные замеры
Фундаментные болты затягивают с нормированным моментом в установленной последовательности, после чего замеры повторяют. Затяжка может сместить положение оборудования, поэтому контроль после нее обязателен.
5. Подливка и финальный контроль
Пространство между опорной поверхностью и фундаментом заполняют бетонной смесью или специальным подливочным безусадочным составом. После набора прочности выполняют финальную обтяжку анкерных болтов, контрольную выверку и центровку валов — именно эти данные заносят в итоговый протокол.
| Метод | Инструменты | Точность | Где применяют |
|---|---|---|---|
| Механический | Брусковые и рамные уровни, поверочные линейки, щупы, концевые меры | 0,02–0,1 мм на 1 м | Станки, рамы, плиты, небольшие агрегаты |
| Струнный и отвесный | Стальная струна, отвесы, микрометрический штихмас | 0,1–0,5 мм | Соосность длинных линий, вертикальность |
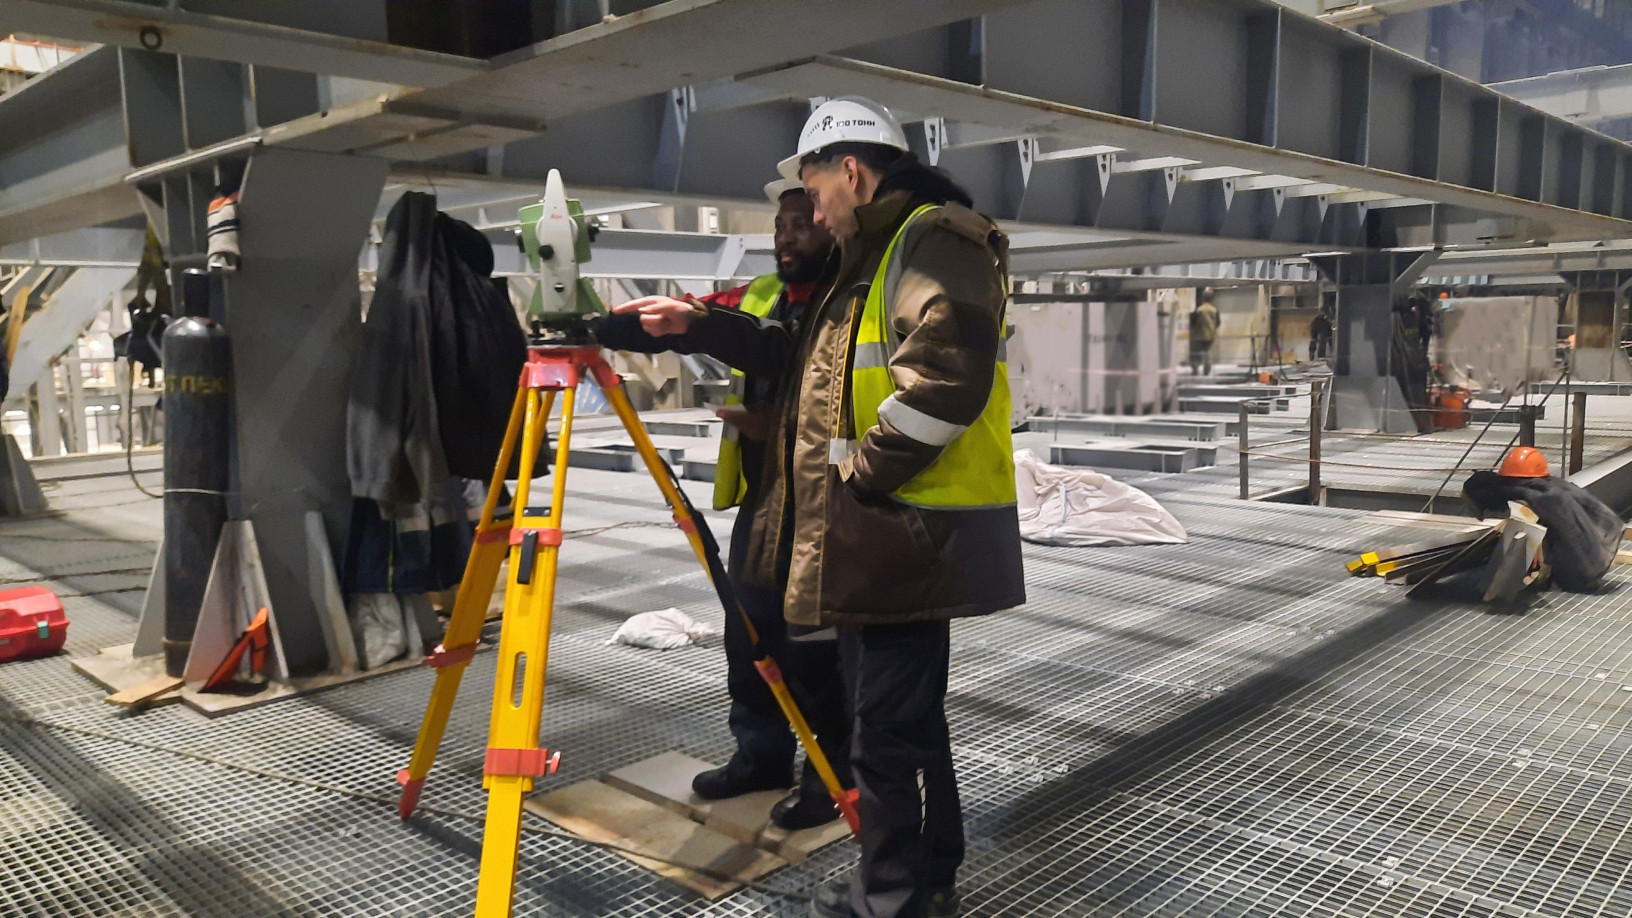
| Геодезический | Нивелир, теодолит, электронный тахеометр | 0,5–1 мм в плане и по высоте; до 0,1 мм при высокоточном нивелировании | Привязка к осям здания, длинные линии, крупногабаритное оборудование |
| Лазерный | Лазерные системы выверки плоскостности, прямолинейности и центровки | до 0,001–0,01 мм | Станки, роторное оборудование, линии с жесткими допусками |
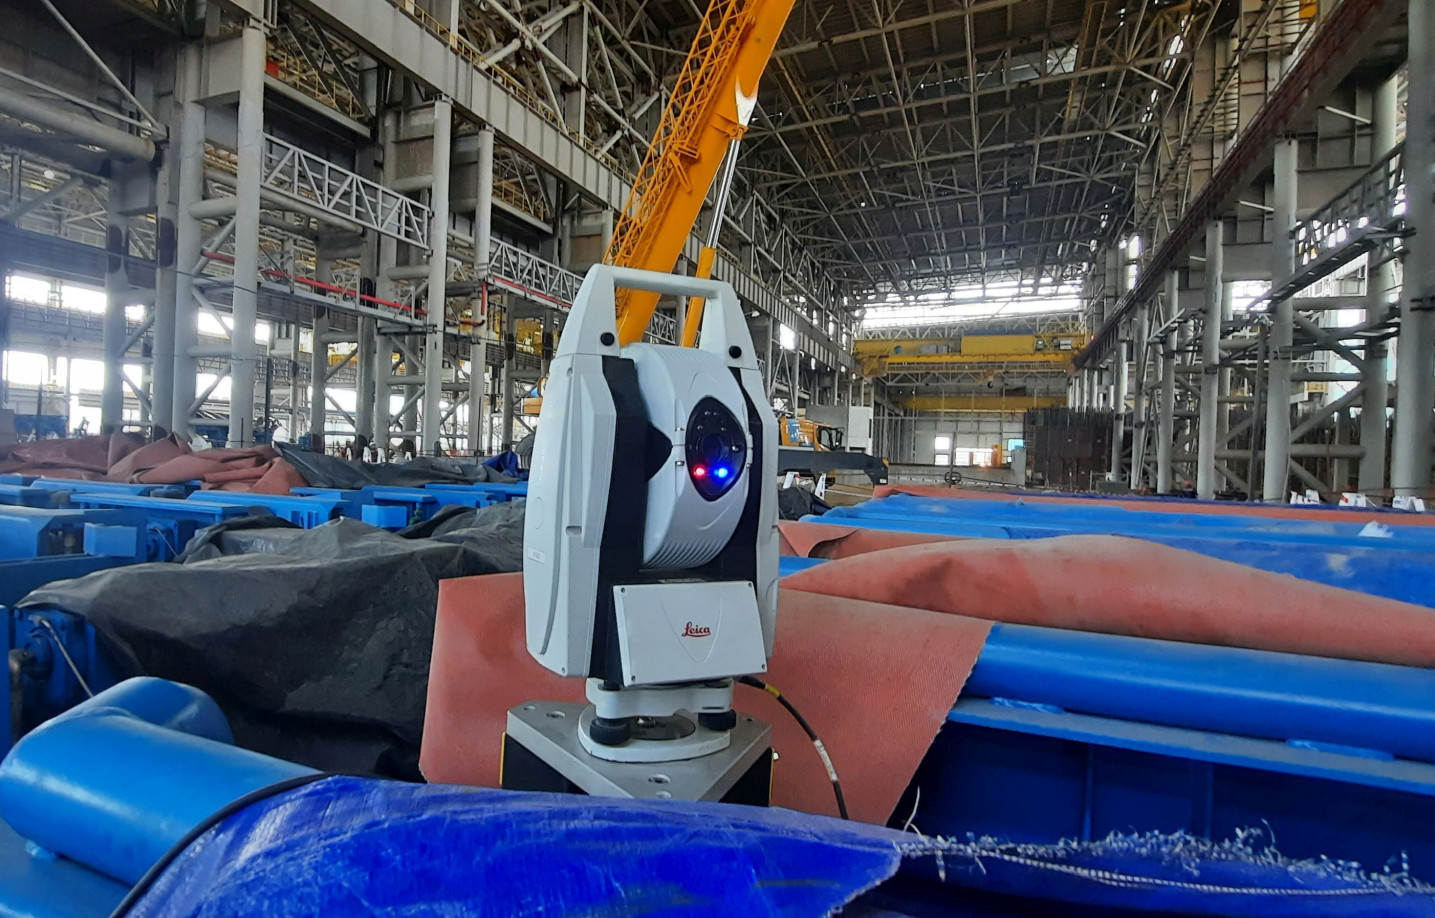
| Лазерный трекер | Лазерный трекер с отражателями, программное обеспечение 3D-измерений | сотые доли миллиметра на десятках метров | Крупные прессы, бумагоделательные машины, турбины |
Выбор метода определяется допуском и размерами оборудования. Например брусковым уровнем с ценой деления 0,02 мм/м можно хорошо выверять станину станка в горизонтальной плоскости, но им не проверить отклонение от оси линии длиной 40 метров. Для длинных технологических линий применяют иные инструменты, например, струны на стойках, отвесы (в отдельных случаях), используют лазерные 3Dтрекеры, которые дают более высокую скорость и точность выверки, но имеют ограничения в применении (не работают при отрицательных температурах). Все средства измерений должны быть поверены, а сведения о приборе указываются в протоколе.
Центровка валов
Центровка — частный, но самый критичный вид выверки для оборудования имеющего вращающиеся элементы (валы, роторы, барабаны и т. д.): насосов, компрессоров, вентиляторов, редукторов, электродвигателей. Цель операции — расположить вращающиеся элементы ведущей и ведомой машин по одной оси с самыми минимальными отклонениями.
Что измеряют
- Радиальное (параллельное) смещение — расстояние между осями валов в плоскости муфты, мм.
- Угловое смещение (излом) — угол между осями; его выражают в миллиметрах на 100 мм диаметра муфты или в мм/м.
Оба параметра измеряют в вертикальной и горизонтальной плоскостях.
Способы центровки
- По линейке и щупу — грубая предварительная центровка, точность не выше 0,1 мм.
- Индикаторными скобами (с часовыми индикаторами): радиально-торцевой метод или метод обратных индикаторов. Точность — сотые доли миллиметра, но результат зависит от опыта специалиста и провисания скоб.
- Лазерными системами центровки. Блоки на валах фиксируют смещение лазерного луча при повороте, программа рассчитывает требуемые перемещения опор и толщину подкладок. Это самый быстрый и точный способ, к тому же он дает протокол для исполнительной документации.
Ориентировочные допуски центровки
Если изготовитель не указал допуски, в практике лазерной центровки используют значения в зависимости от частоты вращения:
| Частота вращения, об/мин | Радиальное смещение, мм (отлично / допустимо) | Угловое смещение, мм на 100 мм (отлично / допустимо) |
|---|---|---|
| до 1000 | 0,07 / 0,13 | 0,06 / 0,10 |
| 1000–2000 | 0,05 / 0,10 | 0,05 / 0,08 |
| 2000–3000 | 0,03 / 0,07 | 0,04 / 0,07 |
| 3000–4000 | 0,02 / 0,05 | 0,03 / 0,06 |
| 4000–6000 | 0,01 / 0,03 | 0,02 / 0,05 |
Чем выше обороты, тем жестче допуск. Допуски муфты по компенсирующей способности обычно шире — но они показывают, что выдержит муфта, а не подшипники и уплотнения.
Мягкая лапа и тепловые расширения
- Мягкая лапа — когда одна из опор машины не прилегает к раме. При затяжке болта корпус деформируется и центровка «уходит». Перед центровкой каждую опору проверяют щупом или индикатором; типичный допуск — не более 0,05 мм.
- Тепловой рост. Насос с горячей средой или электродвигатель после нагрева меняют положение оси. Изготовитель указывает поправки на тепловое расширение и холодную центровку выполняют с намеренным смещением, чтобы в рабочем режиме валы оказались соосны.
Типичные ошибки при выверке
- Выверка по необработанной поверхности. Базой служат только поверхности, указанные изготовителем, — обработанные плоскости станины, посадочные места, контрольные площадки.
- Затяжка анкеров без повторного контроля. После затяжки оборудование смещается, и протокол «до затяжки» теряет смысл.
- Слишком много подкладок в пакете. Пакет из десятка тонких пластин проседает; обычно число подкладок ограничивают тремя–пятью.
- Центровка без устранения мягкой лапы. Результат меняется после каждой подтяжки болтов.
- Подливка до окончательной выверки или без контроля после набора прочности.
- Работа неповеренным инструментом. Протокол с таким прибором при спорной ситуации не принимается.
- Отсутствие протокола. Без зафиксированных фактических значений нельзя доказать качество работ и сравнить данные при последующих ремонтах.
Особенности выверки разных видов оборудования
- Металлорежущие станки и обрабатывающие центры. Выверка ведется по паспорту станка с проверкой геометрической точности; от нее зависит, сможет ли станок выдавать заявленную точность обработки. Подробнее — на странице монтажа станков и обрабатывающих центров.
- Прессы. Контролируют горизонтальность стола, перпендикулярность хода ползуна и зазоры в направляющих. Для крупных прессов, собираемых из нескольких узлов, выверка идет поэтапно, вместе с крупноузловой сборкой — см. Монтаж прессов.
- Технологические линии. Сначала выставляют базовую ось линии, затем все агрегаты по ней. Здесь незаменимы лазерный трекер и тахеометр.
- Оборудование, имеющее в составе вращающиеся элементы расположенные на одной оси. Главное — центровка валов, контроль мягкой лапы и тепловых поправок.
Вопросы и ответы
Чем выверка отличается от центровки?
Выверка — установка оборудования в проектное положение по осям, отметкам, горизонтальности и вертикальности. Центровка — совмещение осей валов соединенных машин. Центровку выполняют после выверки и подливки.
Нужно ли повторять выверку после перемещения оборудования внутри цеха?
Да. Любое перемещение, демонтаж или замена фундамента требуют полной повторной выверки. Для станков также рекомендуется проверка геометрической точности по паспорту.
Как часто проверять центровку в процессе эксплуатации?
Первую контрольную центровку выполняют после обкатки и прогрева оборудования, далее — по графику ППР или по результатам вибродиагностики. Рост вибрации на оборотной частоте и ее гармониках — частый признак расцентровки.
Какие документы оформляются по итогам выверки?
Протоколы (формуляры) выверки с фактическими отклонениями, протоколы центровки валов с указанием метода и прибора, акт затяжки фундаментных болтов и акт на подливку. Эти документы входят в исполнительную документацию на монтаж.
Итог
Качественная выверка оборудования — это правильная база, допуски изготовителя, подходящий метод измерений и контроль на каждом этапе: от предварительной установки до замеров после подливки. Для роторных машин к этому добавляется центровка валов с учетом мягкой лапы и тепловых поправок.
«100 ТОНН» выполняет выверку и центровку технологического оборудования лазерными системами и геодезическими приборами — как в составе монтажа под ключ, так и отдельной услугой для действующих производств. Оставьте заявку: инженер оценит оборудование, допуски изготовителя и предложит метод выверки для вашего объекта.
Нажимая на кнопку, вы даёте согласие на обработку своих персональных данных. Политика защиты и обработки персональных данных


