Преимущества лазерной центровки
«100 ТОНН» выполняет лазерную центровку валов агрегатов на промышленных объектах в составе комплексного монтажа оборудования. Оказываем услуги лазерной центровки с выездом на объект: используем лазерные системы, устраняем причины расцентровки и передаем протокол с результатами. Лазерная центровка валов агрегатов обеспечивает соосность и снижает нагрузку на подшипники, муфты и уплотнения.
Лазерная центровка валов
Лазерная центровка — важный этап монтажа оборудования..Центровка требуется там, где необходимо соединить привод с каким-то рабочим механизмом, например, насосом или вентилятором. Два агрегата, работающих вместе, должны быть соосны. Иными словами, центр вращения их валов должен быть общим. В противном случае зазор между валами получится неровным, что приведет к биению муфты.
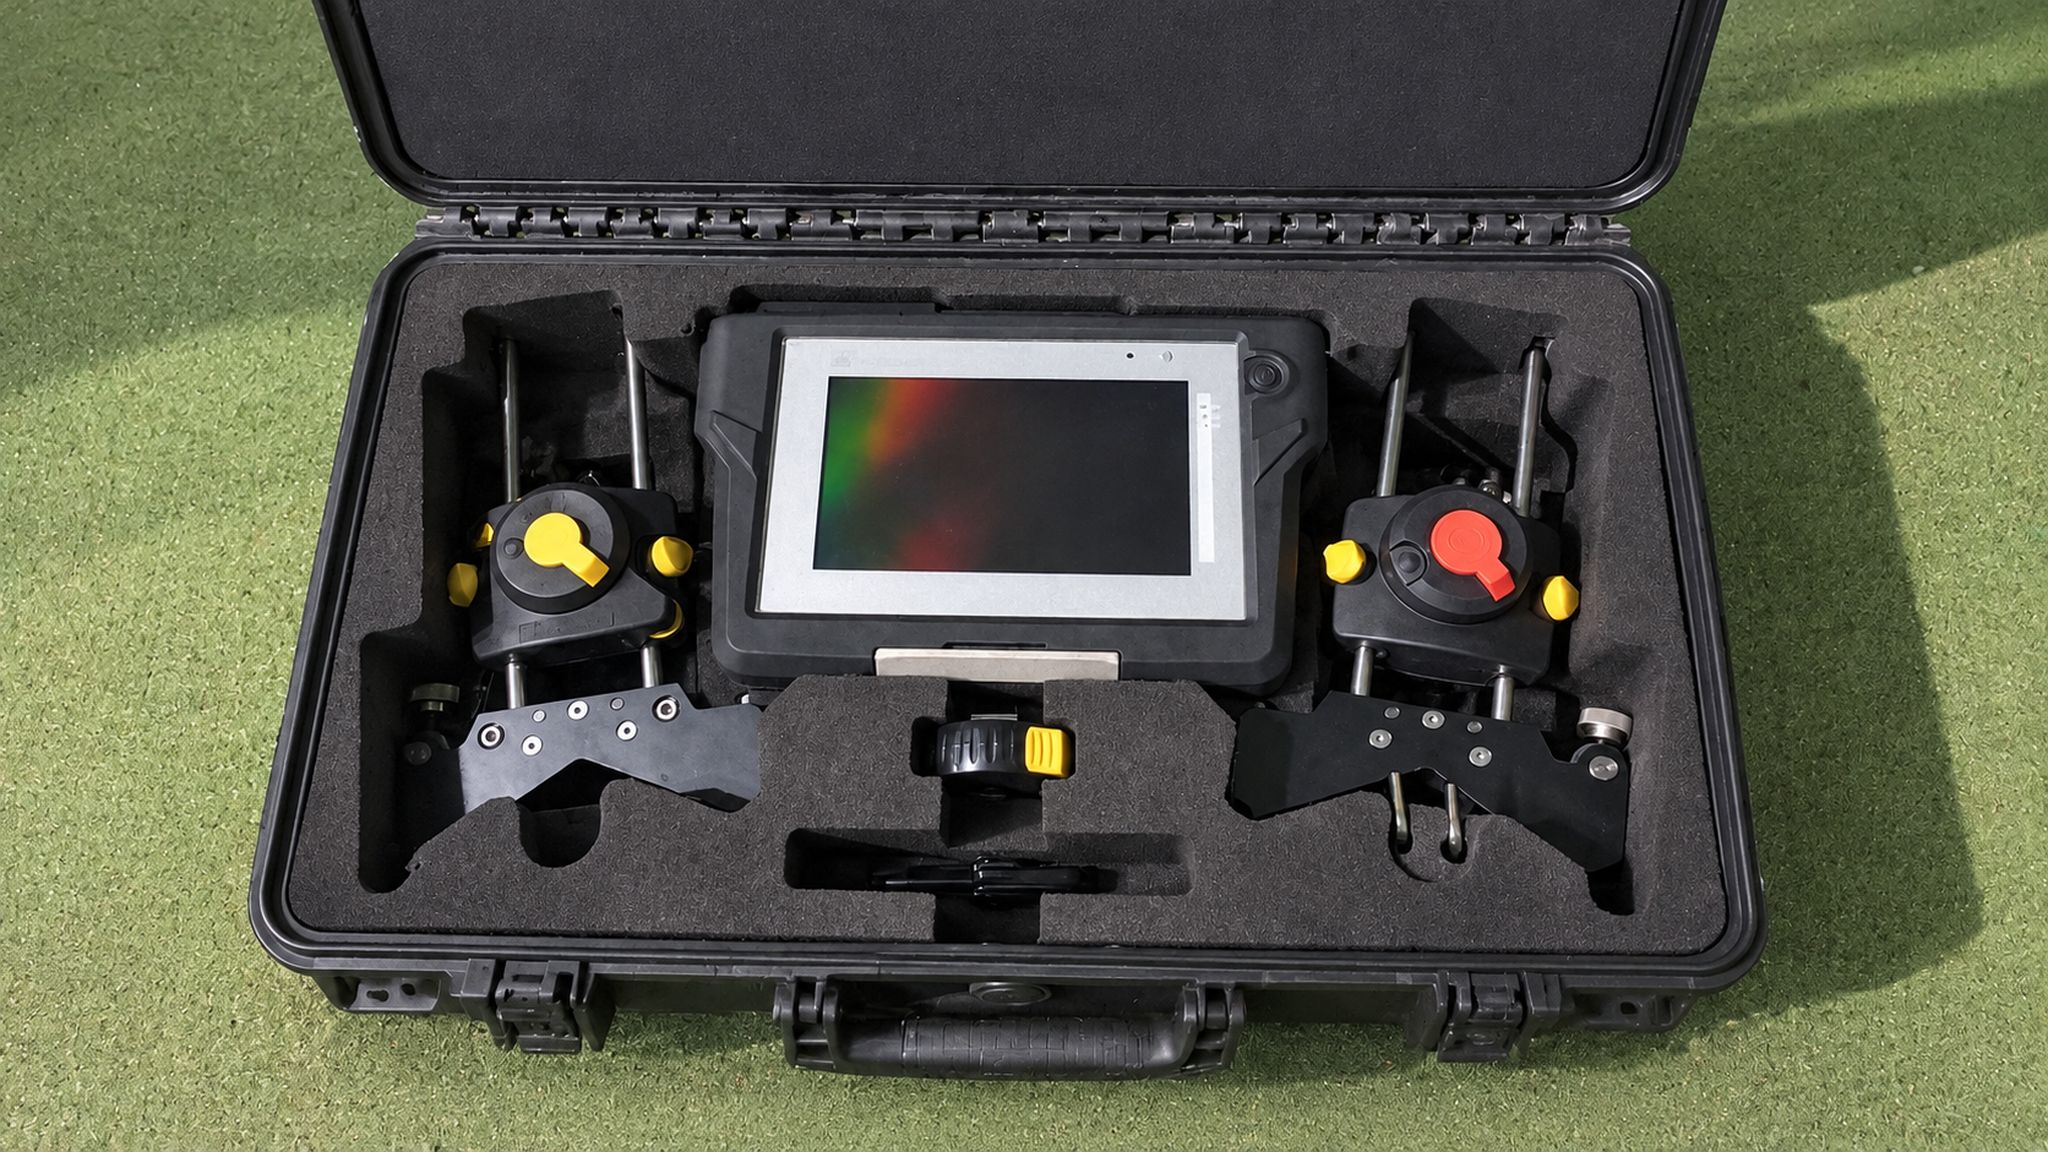
После подготовки на валы ведущей и ведомой машин устанавливаются измерительные блоки. Лазерный блок фиксирует взаимное положение валов с разрешением до 0,001 мм, а программа сразу рассчитывает, куда и на сколько сместить подвижную машину. Мы корректируем ее положение в вертикальной и горизонтальной плоскостях, делаем контрольный замер и оформляем протокол.
Какие агрегаты центрируем
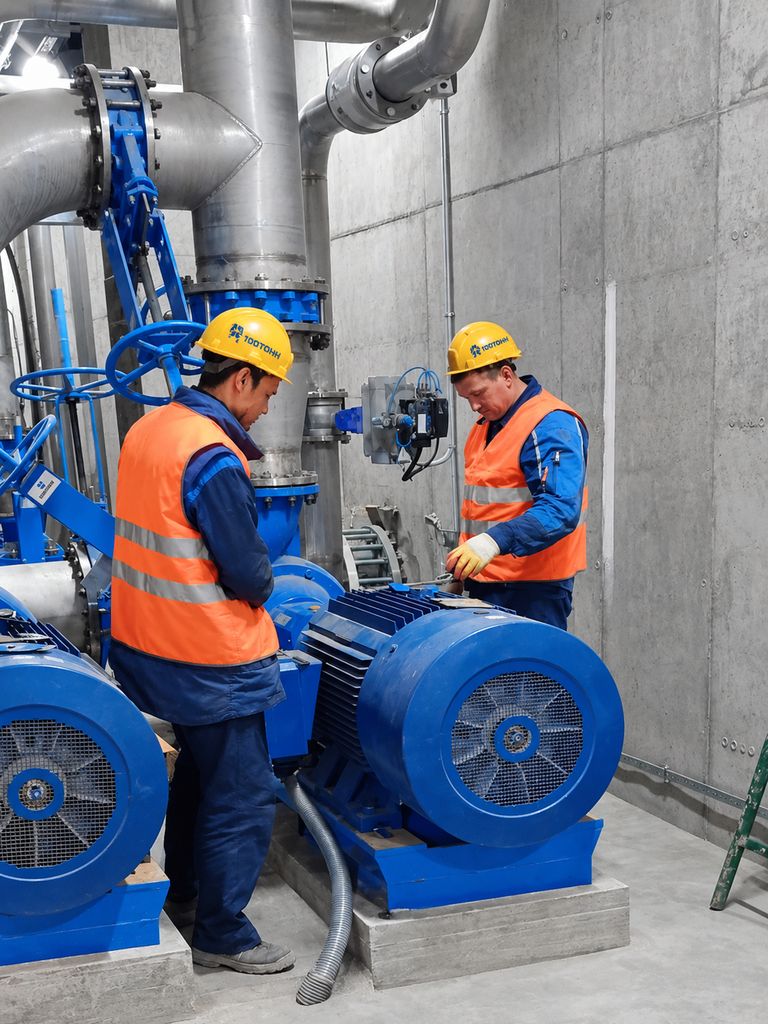
Самая частая потребность — лазерная центровка насосов. Центровка насоса и электродвигателя выполняется по полумуфтам — для консольных, центробежных и многоступенчатых машин.
Также центрируем компрессоры и воздуходувки — винтовой или центробежный компрессор особенно чувствителен к несоосности. Работаем с вентиляторами и дымососами: вентилятор с длинным валом выверяем с учетом промежуточных опор. Кроме того, выполняем центровку редукторов, приводов конвейеров, мельниц и дробилок.
Когда нужна центровка валов
Центровка валов после монтажа обязательна даже для агрегатов, выверенных на заводе: геометрия нарушается при транспортировке, установке на фундамент и затяжке анкеров. Центровка после ремонта оборудования нужна после замены подшипников, муфт или уплотнений, а также после любого перемещения агрегата.
Повод для внеплановой проверки — повышенная вибрация на оборотной частоте и ее второй гармонике, перегрев подшипника со стороны муфты, течь уплотнений. Для ответственного оборудования проверку стоит включить в плановое обслуживание: обычно раз в 6–12 месяцев, в зависимости от условий эксплуатации.
Чем опасна расцентровка
Несоосность создает в муфте знакопеременные нагрузки, которые передаются на подшипники и уплотнения. Их ресурс сокращается в разы, а в запущенных случаях разрушаются муфты и даже валы. Электродвигатель тратит часть мощности на преодоление этих сил и нагрев, поэтому растет энергопотребление. Итог — внеплановые остановки и аварийные ремонты, которые обходятся дороже профилактики.
Преимущества лазерной центровки
В отличие от линейки и индикаторов, лазер не зависит от провисания кронштейнов и опыта оператора, поэтому измерения точны и повторяемы. Центровка валов агрегатов лазером занимает в несколько раз меньше времени, чем индикаторным методом, а значит, сокращается простой. Лазерная система рассчитывает поправки в реальном времени и показывает, какие прокладки положить под каждую лапу. Измерения возможны при повороте вала на неполный угол, а все данные сохраняются для протокола.
Как проходит центровка
- Подготовка. Агрегат останавливают и обесточивают, оформляется допуск к работам.
- Устранение мягкой лапы. Подкладываем прокладки под опоры, которые «висят» при ослабленном болте, — как правило, добиваемся зазора не более 0,05 мм.
- Измерения. Блоки устанавливаются на валы, замер выполняется в нескольких положениях вала.
- Корректировка. По вертикали — калиброванные прокладки из нержавеющей стали, по горизонтали — отжимные болты.
- Контроль. Затягиваем крепеж и делаем контрольный замер.
Так выполняется и центровка насоса с электродвигателем, и выверка многовальных линий.
Допуски и точность центровки
Приоритет имеют требования производителя агрегата и муфты. Если их нет, ориентируемся на общепринятые значения для коротких гибких муфт:
| Частота вращения, об/мин | Смещение, мм (отлично / допустимо) | Излом, мм на 100 мм (отлично / допустимо) |
|---|---|---|
| до 1000 | 0,07 / 0,13 | 0,06 / 0,10 |
| 1000–2000 | 0,05 / 0,10 | 0,05 / 0,08 |
| 2000–3000 | 0,03 / 0,07 | 0,04 / 0,07 |
| 3000–4000 | 0,02 / 0,05 | 0,03 / 0,06 |
Чем выше частота вращения, тем жестче допуск. У горячих насосов, турбин и компрессоров учитываем тепловое расширение: при прогреве вал поднимается, поэтому закладываем поправки «на холодную», чтобы в работе валы стали соосными.
Дополнительные работы
Помимо центровки муфт, отдельно выполняется выверка шкивов ременной передачи лазером по канавкам — это снижает износ ремней и подшипников. Проверяем рамы и опорные поверхности на трещины, коррозию и неплоскостность, заменяем самодельные пакеты из листа на калиброванные прокладки. По запросу проводим вибродиагностику до и после работ, чтобы подтвердить снижение вибрации агрегата в цифрах.
Что получает заказчик
Протокол лазерной центровки, с допусками и использованными прокладками.
Центровка при монтаже и перемещении оборудования
Центровка при перемещении оборудования и переезде производства входит в наш монтаж под ключ: демонтаж, такелаж, установка и выверка агрегатов на фундаменте, финальная центровка. Одна команда отвечает за результат от погрузки до пуска.
От чего зависит стоимость
Центровка валов: цена зависит от следующих факторов:
| Фактор | Как влияет |
|---|---|
| Количество и тип агрегатов | Несколько машин за один выезд снижают цену за агрегат |
| Масса и габариты оборудования | Для тяжелых агрегатов нужны домкраты и такелаж |
| Состояние рамы и объем подготовки | Мягкая лапа, приварка упоров под отжимные болты |
| Условия доступа и режим предприятия | Ночные смены, технологические окна |
| Удаленность объекта | Командировочные расходы |
Точную стоимость лазерной центровки валов назовем после получения списка агрегатов.
Почему выбирают «100 ТОНН»
Мы работаем лазерными системами центровки с выгрузкой протоколов и имеем опыт монтажа тяжелого оборудования — поэтому понимаем, как фундамент и рама влияют на соосность валов. Центровка, такелаж и монтаж выполняются силами одной команды. Выезжаем по России и СНГ, включая Казахстан.
Часто задаваемые вопросы
Сколько времени занимает центровка одного агрегата?
Обычно 2–4 часа при исправной раме. Если нужно устранить мягкую лапу или доработать раму — дольше.
Нужно ли останавливать оборудование?
Да, работа ведется на остановленном и обесточенном агрегате.
Какую точность обеспечивает лазерная центровка?
Разрешение измерений — 0,001 мм; итоговая точность определяется допусками и состоянием агрегата и обычно составляет сотые доли миллиметра.
Как часто нужно проверять центровку?
После любого ремонта и монтажа, а в плановом порядке — по регламенту, обычно раз в 6–12 месяцев.
Что делать, если вибрация не снизилась после центровки?
Проверить дисбаланс ротора, подшипники, ослабление креплений и резонанс. Проведем вибродиагностику и найдем причину.
Заказать лазерную центровку валов
Отправьте заявку на услуги лазерной центровки: перечень агрегатов, мощность, частоту вращения и адрес объекта. Лазерная центровка валов: стоимость и сроки сообщим в день обращения и согласуем дату выезда.
Нажимая на кнопку, вы даёте согласие на обработку своих персональных данных. Политика защиты и обработки персональных данных


